
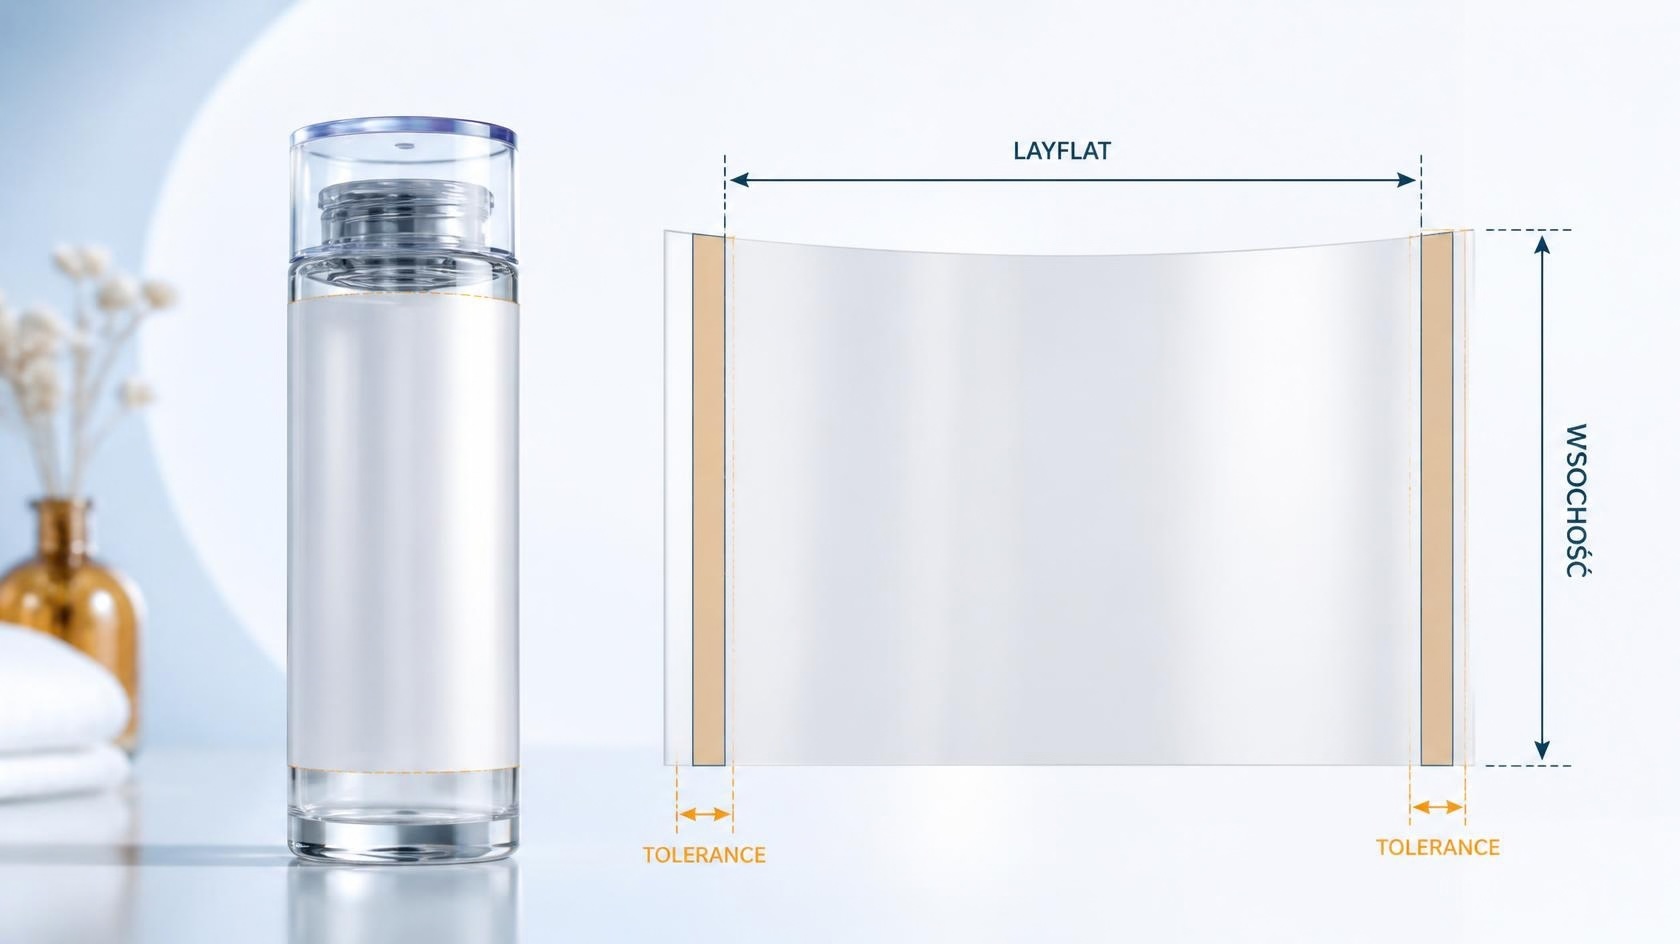
Wymiary etykiety sleeve decydują o tym, czy rękaw termokurczliwy można prawidłowo nałożyć na opakowanie, ustawić w odpowiedniej pozycji i równomiernie obkurczyć. Za mały sleeve może utrudniać aplikację, natomiast zbyt duży może przesuwać się przed obkurczeniem i utrudniać kontrolę położenia grafiki.
Dlatego wymiarowania nie powinno się zaczynać wyłącznie od pytania „jaka jest średnica butelki?”. W praktyce trzeba przeanalizować całą geometrię opakowania: największy obwód, ramiona, szyjkę, przetłoczenia, wysokość dekoracji, miejsce zgrzewu, perforację, tolerancje i sposób aplikacji. Dopiero na tej podstawie można ustalić odpowiedni layflat i wysokość gotowego rękawa.
Jeżeli przygotowujesz nowe opakowanie lub projekt dekoracji 360°, sprawdź również ofertę: etykiety sleeve termokurczliwe dekoracyjne.
W skrócie: jak dobrać wymiary etykiety sleeve?
Wymiary etykiety sleeve trzeba dobrać do rzeczywistego opakowania, a nie tylko do jego nominalnej średnicy. Najważniejsze parametry to layflat, wysokość rękawa, największy obwód opakowania, zakres pokrycia, tolerancje, zgrzew, perforacja i sposób aplikacji.
Najbezpieczniejsza kolejność to: sprawdzić realną geometrię opakowania, określić zakres pokrycia, dobrać folię, ustalić layflat i wysokość sleeve, zaplanować zgrzew oraz perforację, a następnie potwierdzić konstrukcję w teście aplikacyjnym.
Jakie wymiary etykiety sleeve trzeba określić?
W przypadku gotowego rękawa termokurczliwego najważniejsze są przede wszystkim dwa wymiary: szerokość po złożeniu, czyli layflat, oraz wysokość rękawa. To one bezpośrednio wpływają na możliwość nałożenia sleeve na opakowanie, ustawienie go w odpowiedniej pozycji i uzyskanie prawidłowego efektu po obkurczeniu.
Nie są to jednak jedyne parametry potrzebne do prawidłowego przygotowania produkcji. Pod uwagę bierze się również:
- maksymalny obwód opakowania,
- minimalny obwód w strefach zwężeń,
- wysokość obszaru pokrywanego przez sleeve,
- geometrię ramion, szyjki, dna, uchwytu i przetłoczeń,
- położenie dolnej oraz górnej krawędzi etykiety,
- miejsce zgrzewu,
- perforację, jeżeli sleeve ma pełnić funkcję użytkową lub first opening,
- kierunek i zakres skurczu materiału,
- tolerancje wymiarowe opakowania, rękawa i aplikacji.
W praktyce wymiary etykiety sleeve są wynikiem całego układu: opakowanie – folia – zgrzew – perforacja – aplikacja – obkurczanie, a nie pojedynczego pomiaru.
Co oznacza layflat w etykiecie sleeve?
Layflat to szerokość gotowego rękawa termokurczliwego mierzona na płasko, od jednej krawędzi złożonego sleeve do drugiej. Jest to jeden z podstawowych parametrów produkcyjnych, ponieważ określa, czy rękaw przejdzie przez opakowanie podczas aplikacji i czy po obkurczeniu będzie stabilnie leżał na produkcie.
W przypadku idealnie cylindrycznego rękawa można intuicyjnie powiązać layflat z połową obwodu tulei, ale w rzeczywistym projekcie samo matematyczne podzielenie obwodu opakowania przez dwa nie wystarcza.
Trzeba jeszcze uwzględnić:
- luz potrzebny do założenia rękawa,
- rzeczywistą geometrię opakowania,
- tolerancję opakowania,
- właściwości folii termokurczliwej,
- sposób automatycznej lub ręcznej aplikacji,
- stabilność sleeve przed wejściem do tunelu obkurczającego.
Dlatego finalny layflat powinien być potwierdzony technologicznie dla konkretnego opakowania. Nie powinien być ustalany wyłącznie na podstawie jednego wymiaru katalogowego.
Dlaczego nie wystarczy zmierzyć średnicy butelki?
Nominalna średnica podana przez producenta opakowania może nie opisywać jego najszerszego miejsca. Butelka albo pojemnik mogą mieć elementy, które wpływają na drogę aplikacji sleeve, mimo że nie są główną średnicą korpusu.
Opakowanie może posiadać:
- przetłoczenia,
- wypukłości,
- uchwyty,
- ramiona,
- nieregularny przekrój,
- elementy dekoracyjne,
- lokalne zwiększenie obwodu,
- zamknięcie, przez które sleeve musi przejść podczas aplikacji.
Sleeve musi przejść przez najszerszy fragment znajdujący się na jego drodze podczas aplikacji. Jeżeli rękaw jest nasuwany od góry, trzeba sprawdzić nie tylko średnicę korpusu, ale również wszystkie elementy, przez które sleeve musi przejść przed osiągnięciem docelowego położenia.
To jedna z najważniejszych różnic między wymiarem opakowania a wymiarem potrzebnym do zaprojektowania sleeve.
Jak prawidłowo zmierzyć opakowanie pod sleeve?
Przy nowym projekcie najlepiej pracować na fizycznym opakowaniu, a nie wyłącznie na katalogowym rysunku. Rysunek techniczny jest bardzo pomocny, ale próbka pozwala sprawdzić realny kształt, sztywność, przetłoczenia i różnice między egzemplarzami.
Należy zmierzyć:
- maksymalny obwód opakowania,
- obwody w miejscach największych zmian średnicy,
- całkowitą wysokość strefy przeznaczonej pod sleeve,
- położenie ramion i szyjki,
- dolną strefę opakowania, jeżeli sleeve ma kończyć się blisko podstawy,
- zamknięcie, jeśli sleeve ma je obejmować,
- elementy wystające, uchwyty lub przetłoczenia,
- rzeczywiste różnice między kilkoma sztukami opakowania.
Dodatkowo warto sprawdzić kilka sztuk opakowania z realnej partii produkcyjnej. Jedna próbka pokazuje geometrię, ale kilka egzemplarzy może ujawnić rzeczywiste różnice wymiarowe między opakowaniami.
Jak ustala się wysokość etykiety sleeve?
Wysokość sleeve zależy przede wszystkim od zakresu powierzchni, którą rękaw ma pokrywać. Może to być niewielka część opakowania, pełna dekoracja korpusu albo rękaw obejmujący również zamknięcie.
Sleeve może pokrywać:
- tylko prosty korpus,
- korpus wraz z ramionami,
- niemal całe opakowanie,
- korpus i zamknięcie,
- wyłącznie określoną strefę dekoracyjną,
- strefę zabezpieczenia first opening.
Przy ustalaniu wysokości trzeba jednocześnie określić, gdzie po obkurczeniu ma znaleźć się górna i dolna krawędź rękawa. Jeżeli sleeve ma kończyć się dokładnie przy charakterystycznej linii butelki, tolerancje pozycjonowania stają się szczególnie ważne.
Przy projektach obejmujących tylko fragment opakowania warto przeanalizować, czy lepszym rozwiązaniem będzie pełny rękaw, czy rękaw lub półrękaw sleeve termokurczliwy.
Dlaczego geometria opakowania jest ważniejsza niż sama pojemność?
Dwie butelki o pojemności 500 ml mogą wymagać zupełnie innych rękawów sleeve. Sama pojemność nie mówi jeszcze nic o kształcie, zakresie skurczu, strefach ryzyka i sposobie aplikacji.
Jedna butelka może mieć prosty cylindryczny korpus, a druga:
- szerokie ramiona,
- mocne przewężenie,
- profilowaną podstawę,
- nieregularny przekrój,
- dużą różnicę między maksymalną i minimalną średnicą,
- uchwyt albo element wystający.
To wpływa nie tylko na wymiar sleeve, ale również na wymagany zakres skurczu folii oraz sposób przygotowania grafiki. Dlatego dobór wymiarów powinien być połączony z doborem folii shrink sleeve do kształtu opakowania.
Jakie tolerancje trzeba uwzględnić przy projektowaniu sleeve?
W projekcie przemysłowym nie istnieje tylko jeden idealny wymiar nominalny. Na końcowy efekt wpływają tolerancje kilku elementów jednocześnie.
Trzeba uwzględnić tolerancje:
- samego opakowania,
- gotowego rękawa,
- cięcia sleeve,
- pozycjonowania na linii,
- folii,
- zgrzewu,
- procesu obkurczania,
- aplikatora i stabilności produktu na linii.
Jeżeli każdą z tych wartości potraktuje się jako idealnie stałą, projekt może działać na próbce, ale być mniej stabilny podczas produkcji seryjnej. Dlatego tolerancje powinny być oceniane jako system, a nie jako jedna wartość dopisana do dokumentacji.
Czy można podać jedną uniwersalną tolerancję dla sleeve?
Nie. Prawidłowa tolerancja zależy od materiału folii, wymiaru rękawa, konstrukcji opakowania, rodzaju aplikatora, prędkości linii, sposobu cięcia, położenia grafiki i wymagań dotyczących gotowego produktu.
Innej dokładności może wymagać prosty rękaw dekoracyjny, a innej partial sleeve, którego krawędź musi znaleźć się dokładnie kilka milimetrów od określonego elementu opakowania. Dlatego wartości tolerancji należy ustalać indywidualnie z producentem i wykonawcą aplikacji.
Jak luz montażowy wpływa na aplikację sleeve?
Przed obkurczeniem rękaw musi dać się swobodnie nałożyć na opakowanie. Nie powinien być ani zbyt ciasny, ani zbyt luźny. Właściwy luz montażowy wpływa na stabilność aplikacji, pozycjonowanie grafiki i równomierność obkurczania.
Zbyt mały luz może powodować:
- problemy z nasuwaniem sleeve,
- zatrzymywanie się rękawa na opakowaniu,
- niestabilną pracę aplikatora,
- deformację rękawa przed tunelem,
- ryzyko uszkodzenia sleeve przed obkurczeniem.
Z kolei nadmierny luz może powodować:
- przesuwanie sleeve,
- obracanie się rękawa,
- trudniejsze pozycjonowanie grafiki,
- nierówną pozycję przed rozpoczęciem obkurczania,
- większe ryzyko odchyleń między kolejnymi sztukami.
Celem wymiarowania nie jest uzyskanie „najciaśniejszego możliwego sleeve”. Celem jest dobranie wymiaru zapewniającego stabilną aplikację oraz prawidłowe obkurczenie.
Wymiary sleeve a materiał folii
Layflat i wysokość rękawa nie powinny być analizowane niezależnie od folii. Materiał decyduje o tym, jak sleeve będzie pracował na opakowaniu i jak zachowa się w tunelu obkurczającym.
Materiał wpływa między innymi na:
- możliwy zakres skurczu,
- zachowanie na ramionach i przewężeniach,
- reakcję na temperaturę,
- stabilność wymiarową,
- sposób pracy na opakowaniu,
- ryzyko deformacji grafiki.
Dlatego przed finalnym zatwierdzeniem wymiarów trzeba znać materiał, który rzeczywiście zostanie wykorzystany w produkcji. PET-G, OPS czy folie poliolefinowe mogą być dobierane do innych warunków projektu.
Szczegóły dotyczące materiałów opisujemy tutaj: jak dobrać folię do shrink sleeve – PET-G, OPS czy poliolefinę.
Wymiary etykiety sleeve a zgrzew
Po ustaleniu wymiarów trzeba również uwzględnić konstrukcję strefy łączenia folii. Zgrzew wpływa na gotowy rękaw i musi być uwzględniony przy przygotowaniu projektu graficznego oraz konstrukcji sleeve.
Znaczenie ma między innymi:
- położenie zgrzewu względem frontu opakowania,
- strefa zakładki materiału,
- relacja zgrzewu do grafiki,
- relacja zgrzewu do perforacji,
- zachowanie zgrzewu po obkurczeniu,
- widoczność zgrzewu w gotowym produkcie.
Nie należy samodzielnie zwiększać lub zmniejszać wymiaru grafiki o zakładaną szerokość zgrzewu bez konsultacji z wykonawcą. Parametry konstrukcji rękawa powinny pochodzić z dokumentacji produkcyjnej dla konkretnego projektu.
Perforacja a wymiary etykiety sleeve
Perforacja musi zostać zaprojektowana względem gotowego wymiaru rękawa oraz jego finalnego położenia na opakowaniu. Ma to znaczenie szczególnie wtedy, gdy perforacja pełni funkcję użytkową, first opening albo ma ułatwiać zdjęcie rękawa po użyciu.
Perforację trzeba analizować szczególnie wtedy, gdy:
- przebiega w pobliżu zamknięcia,
- ma pełnić funkcję first opening,
- ma umożliwić zdjęcie całego sleeve,
- musi znaleźć się dokładnie względem elementu opakowania,
- przebiega blisko zgrzewu,
- wpływa na komunikację graficzną lub oznaczenia.
Jeżeli tolerancja wysokości rękawa albo jego pozycjonowania jest zbyt duża, perforacja może znaleźć się wyżej lub niżej niż zakładano. Dlatego miejsce perforacji należy ustalać razem z wysokością sleeve, zgrzewem, zakresem pokrycia i sposobem aplikacji.
Więcej na ten temat znajduje się w poradniku: jak dobrać perforację na sleeve.
Najważniejsze parametry przy wymiarowaniu sleeve
| Parametr | Co określa? | Co trzeba sprawdzić? | Typowy problem |
|---|---|---|---|
| Layflat | Szerokość rękawa po złożeniu | Maksymalny obwód i wymagany luz | Rękaw nie przechodzi przez opakowanie |
| Wysokość sleeve | Zakres pokrycia opakowania | Pozycję górnej i dolnej krawędzi | Nierówna wysokość po aplikacji |
| Maksymalny obwód | Najszerszą strefę opakowania | Wszystkie elementy na drodze aplikacji | Zablokowanie sleeve podczas nasuwania |
| Zakres zmiany średnicy | Trudność obkurczania | Ramiona, szyjkę, przewężenia i przetłoczenia | Niedokurczenie lub deformacja grafiki |
| Tolerancja opakowania | Różnice między egzemplarzami | Kilka sztuk z rzeczywistej produkcji | Projekt działa tylko na części opakowań |
| Tolerancja pozycjonowania | Powtarzalność ustawienia sleeve | Możliwości aplikatora | Przesunięcie grafiki i krawędzi |
| Perforacja | Miejsce kontrolowanego otwarcia | Pozycję po aplikacji i obkurczeniu | Perforacja trafia poza zakładaną strefę |
| Zgrzew | Konstrukcję rękawa | Relację do grafiki i perforacji | Widoczna lub problematyczna strefa łączenia |
Jakie dane przekazać producentowi sleeve?
Im dokładniejsze dane wejściowe, tym mniej założeń trzeba przyjmować na etapie przygotowania produkcji. Przy nowym projekcie warto przekazać:
- fizyczne opakowanie,
- rysunek techniczny, jeśli jest dostępny,
- materiał opakowania,
- zakres pokrycia sleeve,
- sposób aplikacji,
- planowaną pozycję grafiki,
- rodzaj zamknięcia,
- informację o perforacji,
- oczekiwaną funkcję rękawa,
- wymagania dotyczące first opening, recyklingu lub zdejmowania sleeve po użyciu.
Jeżeli istnieje kilka wariantów tej samej butelki, trzeba jasno wskazać, na którym z nich będzie prowadzona produkcja. Dane potrzebne do rozpoczęcia projektu warto uporządkować już w briefie do wyceny etykiety sleeve.
Czy można przygotować sleeve tylko na podstawie rysunku technicznego?
Rysunek techniczny jest bardzo pomocny, ale przy bardziej wymagających projektach fizyczna próbka opakowania daje dodatkowe informacje. Można dzięki niej sprawdzić nie tylko wymiary, ale także sposób pracy sleeve na realnym produkcie.
Próbka pozwala sprawdzić:
- realny największy obwód,
- przejścia między średnicami,
- powierzchnię ramion,
- sztywność opakowania,
- rzeczywiste ułożenie sleeve,
- relację rękawa do zakrętki, szyjki i podstawy,
- zachowanie rękawa przed obkurczeniem.
Dotyczy to szczególnie butelek i pojemników o nieregularnej geometrii. Projekt przygotowany wyłącznie na podstawie wymiarów nominalnych powinien zostać zweryfikowany przed seryjną produkcją.
Dlaczego rodzaj opakowania wpływa na tolerancje?
PET, HDPE i szkło mogą zachowywać się inaczej zarówno przy pomiarze, jak i podczas aplikacji. Szklane opakowanie jest zwykle sztywne, natomiast opakowanie z tworzywa może w określonych warunkach reagować na nacisk, temperaturę lub sposób transportu.
Znaczenie ma również proces produkcji samego opakowania i jego powtarzalność wymiarowa. Dlatego tolerancje sleeve powinny być oceniane razem z realną partią opakowań przeznaczonych do produkcji, a nie tylko z nominalnym modelem CAD.
Więcej o różnicach między materiałami opakowań przeczytasz tutaj: etykieta sleeve na PET, HDPE i szkło.
Wymiary sleeve a projekt graficzny
Finalny wymiar rękawa jest jednocześnie punktem wyjścia do przygotowania grafiki. Projektant powinien znać konstrukcję sleeve przed przygotowaniem finalnego pliku do druku.
Przy projekcie graficznym trzeba uwzględnić:
- obszar zadruku,
- pozycję zgrzewu,
- strefy największego skurczu,
- miejsce perforacji,
- górną i dolną krawędź rękawa,
- obszary wymagające kompensacji deformacji,
- miejsca, w których nie powinny znaleźć się ważne teksty lub kody.
Nie należy przygotowywać finalnego projektu graficznego przed zatwierdzeniem konstrukcji rękawa. Zmiana layflat albo wysokości sleeve na późniejszym etapie może oznaczać konieczność ponownego ustawienia grafiki i stref bezpieczeństwa.
Praktyczne wskazówki znajdziesz w artykule: jak przygotować plik graficzny do druku etykiety sleeve.
Najczęstsze błędy przy wymiarowaniu sleeve
Do najczęstszych problemów należy opieranie projektu na jednym nominalnym wymiarze opakowania. W praktyce to zbyt duże uproszczenie, szczególnie przy nieregularnych butelkach, opakowaniach z uchwytem, first opening albo projektach premium.
Błędy pojawiają się również wtedy, gdy:
- mierzona jest tylko średnica korpusu,
- nie sprawdza się największego obwodu,
- pomija się tolerancje butelki,
- sleeve projektowany jest „na styk”,
- nie uwzględnia się aplikatora,
- wysokość ustalana jest bez tolerancji pozycjonowania,
- perforacja dodawana jest dopiero po zatwierdzeniu wymiarów,
- zgrzew nie jest uwzględniony w układzie grafiki,
- finalna grafika powstaje przed zatwierdzeniem konstrukcji rękawa.
W rezultacie nawet poprawnie wydrukowana etykieta może sprawiać problemy podczas aplikacji, pozycjonowania i obkurczania.
Dlaczego test aplikacyjny jest potrzebny przed produkcją seryjną?
Obliczenia pozwalają przygotować konstrukcję, ale dopiero praktyczna próba pokazuje, czy rękaw rzeczywiście działa na opakowaniu. Test aplikacyjny pozwala ocenić nie tylko sam wymiar, ale też stabilność całego procesu.
Podczas testu należy ocenić:
- łatwość nasuwania sleeve,
- stabilność przed tunelem,
- pozycjonowanie,
- zachowanie górnej i dolnej krawędzi,
- jakość obkurczenia,
- działanie perforacji,
- pozycję grafiki,
- widoczność zgrzewu,
- powtarzalność kolejnych próbek.
Jeżeli zmienia się opakowanie, folia albo istotny wymiar konstrukcji, wcześniejszy wynik nie zawsze można automatycznie przenieść na nowy projekt. Dlatego przed zatwierdzeniem seryjnej produkcji warto wykonać test aplikacyjny etykiety sleeve.
Skontaktuj się z B-G.PL, jeśli chcesz dobrać wymiary sleeve do konkretnej butelki, słoika lub innego opakowania przed przygotowaniem produkcji.
Kiedy szczególnie ważna jest dokładna kontrola wymiarów?
Kontrola wymiarów ma największe znaczenie, gdy projekt wymaga wysokiej powtarzalności i precyzyjnego pozycjonowania sleeve na opakowaniu.
Jest szczególnie ważna, gdy:
- sleeve jest aplikowany automatycznie,
- linia pracuje z dużą wydajnością,
- rękaw ma dokładnie pozycjonowaną grafikę,
- stosowana jest perforacja first opening,
- etykieta kończy się przy konkretnej linii opakowania,
- opakowanie ma nieregularny kształt,
- projekt obejmuje duże zmiany średnicy,
- wymagany jest powtarzalny efekt premium.
W takich projektach nawet niewielkie odchylenie jednego elementu może kumulować się z tolerancjami innych części procesu. Dlatego kontrolować trzeba nie tylko gotowy sleeve, ale cały układ: opakowanie, rękaw, aplikator i obkurczanie.
Jak przygotować nowy projekt sleeve krok po kroku?
Najbezpieczniejsza kolejność przygotowania projektu sleeve wygląda następująco:
- Wybrać docelowe opakowanie.
- Sprawdzić rzeczywistą geometrię i największy obwód.
- Określić zakres pokrycia sleeve.
- Dobrać folię termokurczliwą.
- Ustalić layflat.
- Ustalić wysokość sleeve.
- Określić zgrzew i perforację.
- Przygotować projekt graficzny z uwzględnieniem stref skurczu.
- Wykonać próbę aplikacyjną.
- Zatwierdzić finalne parametry przed produkcją seryjną.
Taka kolejność ogranicza ryzyko sytuacji, w której gotową grafikę trzeba przebudowywać dlatego, że zmienił się wymiar lub konstrukcja rękawa.
Podsumowanie
Wymiary etykiety sleeve należy ustalać na podstawie rzeczywistego opakowania, jego największego obwodu, geometrii, materiału folii i procesu aplikacji. Najważniejszym parametrem szerokości jest layflat, ale sama jego wartość nie wystarcza do przygotowania stabilnego projektu.
Trzeba również określić wysokość, luz potrzebny podczas aplikacji, tolerancje opakowania, zgrzew, perforację oraz położenie sleeve po nałożeniu. Najbezpieczniejszym rozwiązaniem jest zatwierdzenie wymiarów na rzeczywistym opakowaniu i potwierdzenie ich podczas testu aplikacyjnego.
Dzięki temu można ocenić nie tylko to, czy rękaw pasuje, ale również czy zachowuje się powtarzalnie w warunkach produkcyjnych.
Skontaktuj się z B-G.PL, jeśli chcesz przygotować etykietę sleeve dopasowaną do wymiarów, geometrii i procesu aplikacji konkretnego opakowania.
FAQ
Co oznacza layflat w etykiecie sleeve?
Layflat to szerokość gotowego rękawa termokurczliwego mierzonego na płasko od jednej krawędzi do drugiej. Jest jednym z podstawowych parametrów określających wymiar sleeve.
Jak dobrać szerokość sleeve do butelki?
Trzeba uwzględnić maksymalny obwód opakowania, geometrię, luz potrzebny do aplikacji, materiał folii oraz możliwości urządzenia nakładającego rękaw. Nie należy opierać wymiaru wyłącznie na nominalnej średnicy butelki.
Czy layflat to dokładnie połowa obwodu opakowania?
Nie należy przyjmować takiego uproszczenia jako finalnego wymiaru produkcyjnego. Gotowy sleeve musi uwzględniać również luz aplikacyjny, właściwości materiału, tolerancje opakowania i warunki nakładania.
Jak ustalić wysokość etykiety sleeve?
Wysokość wynika z zakresu powierzchni, którą ma pokrywać rękaw, oraz docelowego położenia jego górnej i dolnej krawędzi. Trzeba również uwzględnić tolerancję pozycjonowania.
Czy istnieje jedna standardowa tolerancja wymiarowa dla sleeve?
Nie. Wartości zależą od materiału, konstrukcji rękawa, geometrii opakowania, sposobu aplikacji i wymagań konkretnego projektu.
Czy perforacja wpływa na wymiarowanie sleeve?
Tak. Pozycję perforacji trzeba ustalić względem wysokości gotowego rękawa, zgrzewu, opakowania i tolerancji aplikacji, szczególnie jeśli pełni funkcję first opening.
Czy do przygotowania sleeve wystarczy rysunek techniczny butelki?
Rysunek jest bardzo pomocny, ale przy wymagających projektach warto również przekazać fizyczne próbki opakowania i zweryfikować konstrukcję w teście aplikacyjnym.
Dlaczego trzeba wykonać test aplikacyjny po ustaleniu wymiarów?
Test pokazuje, czy sleeve można stabilnie nałożyć, prawidłowo pozycjonować i równomiernie obkurczyć na rzeczywistym opakowaniu. Pozwala również zweryfikować perforację, grafikę i powtarzalność procesu.